

مغلق
اختيار موقع الويب الخاص بك
عالمي
وسائل الاعلام الاجتماعية
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-30 المنشأ:محرر الموقع


نادراً ما تكون أعلى نقطة فشل في الترسيب الكهربائي هي التيار الكهربائي. إنه عدم الاستقرار الجسدي لحمام الطلاء نفسه. تؤدي حمامات الطلاء الثابتة أو سيئة التوزيع حتمًا إلى ترسب الصبغة، والتدرجات الحرارية الشديدة، واختلال توازن الرقم الهيدروجيني الموضعي. تؤدي هذه الظروف بشكل مباشر إلى عيوب طلاء مكلفة. ستشاهد ثقوبًا، وتكوينًا غير متساوٍ للفيلم، وحفرًا على الركيزة النهائية. يؤدي هذا إلى رفع معدلات الرفض والإضرار بالخصائص المضادة للتآكل.
يعمل دوران حمام الطلاء الهندسي المستمر كآلية التحكم الأساسية. فهو يحافظ على تجانس التعليق عبر الخزان بأكمله، ويدير الأحمال الحرارية بفعالية، ويستعيد الطلاء الزائد، ويضمن إنتاجًا ثابتًا في الإعداد الصناعي الخاص بك. نظام تداول قوي يحافظ على استقرار الكيمياء. إنه يضمن حصول كل جزء على تشطيب موحد وعالي الجودة بغض النظر عن حجم الإنتاج. بدون ديناميكيات السوائل العدوانية، ستعمل فيزياء الحمام بشكل فعال ضد جودة الطلاء الخاص بك.
استقرار التعليق: يمنع الدوران المستمر تكتل وتسوية الصبغات الثقيلة وجزيئات الراتنج في الحمام المائي.
التحكم الحراري: يعمل الدوران على تبديد الحرارة الناتجة عن المقاومة الكهربائية (تسخين جول) أثناء عملية الطلاء، مما يمنع معالجة الطلاء المبكرة في الخزان.
تخفيف التلوث: يعمل الترشيح المتكامل داخل حلقة التدوير على إزالة الجسيمات والسحب الكيميائي الناتج عن نظام المعالجة المسبقة.
استعادة الطلاء وتقليل النفايات: يؤدي التدوير إلى تشغيل عملية الترشيح الفائق (UF)، مما يسمح بإعادة تدوير الطلاء غير المترسب وتقليل تصريف النفايات السائلة بشكل كبير.
يعد تحديد حجم النظام أمرًا بالغ الأهمية: تؤدي المضخات ذات الحجم غير المناسب أو الفوهات التعليمية سيئة التخطيط إلى إنشاء مناطق ميتة أو تؤدي إلى قص الطلاء، مما يؤدي إلى تدهور مادة الطلاء بمرور الوقت.
لفهم الدورة الدموية في الحمام، يجب عليك أولاً فهم الطبيعة الأساسية لمواد الطلاء الإلكتروني. يتكون الطلاء المستخدم في خط الطلاء الكهربي من راتنجات وجزيئات صبغية موجبة أو سالبة الشحنة. يتم تعليق هذه الجزيئات في وسط مائي. لا يتم حلها. هذا التمييز يملي النهج الهندسي بأكمله للنظام. السائل عبارة عن مستحلب دقيق يعتمد على التنافر الكهروستاتيكي والإثارة الميكانيكية لإبعاد الجزيئات عن بعضها البعض.
التهديد الرئيسي لهذا المستحلب هو الجاذبية. توجد اختلافات كبيرة في الجاذبية النوعية بين مواد الطلاء الصلبة الثقيلة والسائل الحامل الأخف. تسبب الجاذبية تسوية سريعة دون تدخل ميكانيكي مستمر. سوف تسقط أصباغ مثل ثاني أكسيد التيتانيوم أو أسود الكربون على أرضية الخزان. سوف تنفصل الراتنجات وتطفو أو تتخثر. بمجرد حدوث هذه التسوية، غالبا ما يكون لا رجعة فيه. يفقد الطلاء سلامته الهيكلية ويصبح حمأة عديمة الفائدة يجب جرفها فعليًا من الخزان.
مقارنة الجاذبية النوعية في حمامات المعطف الإلكتروني القياسية
عنصر | الجاذبية النوعية التقريبية | السلوك في الحمام الراكد |
|---|---|---|
الماء منزوع الأيونات (الناقل) | 1.00 | يبقى محايدا. يشكل المرحلة المستمرة. |
راتنجات الايبوكسي أو الأكريليك | 1.10 - 1.20 | تسوية بطيئة عرضة للتخثر إذا تم تطبيق القص. |
صبغة الكربون الأسود | 1.80 - 2.10 | تسوية معتدلة. يتراكم في زوايا منخفضة التدفق. |
صبغة ثاني أكسيد التيتانيوم | 3.90 - 4.20 | تسوية سريعة يسقط على الفور دون إثارة عالية السرعة. |
الشرط الأساسي للحمام الناجح هو التوحيد المطلق. يجب عليك الحفاظ على نسبة موحدة من المحتوى الصلب عبر كل بوصة مكعبة من الخزان. يجب عليك أيضًا الحفاظ على ملف تعريف موحد لدرجة الحرارة. إن تلبية معايير النجاح هذه يضمن تشطيبات شديدة اللمعان. إنه يضمن خصائص قوية مضادة للتآكل على الركيزة النهائية. يقوم مهندسو المصانع بتصميم أنظمة التدوير خصيصًا لمحاربة فروق الجاذبية النوعية الموضحة أعلاه.
يعد الدوران المستمر للخزان ضرورة مطلقة. تتطلب معظم الأنظمة تدوير الحجم الكامل للخزان من 4 إلى 6 مرات في الساعة. بالنسبة لخزان سعة 10000 جالون، يجب أن تتحرك المضخات من 40000 إلى 60000 جالون في الساعة. هذه الحركة السريعة تحافظ على المواد الصلبة في حالة تعليق موحدة. يمنع الأصباغ الثقيلة من الانفصال عن الراتنجات الأخف.
يضمن التوزيع الصلب المتجانس سماكة الفيلم المتسقة. عندما تدخل قطعة العمل إلى الحمام، يقوم المجال الكهربائي بسحب الجزيئات العالقة إلى المعدن. إذا كان الحمام مختلطًا جيدًا، فإن الأشكال الهندسية المعقدة تحصل على طبقة متساوية. تعمل المناطق الغائرة والتجاويف الداخلية والحواف الحادة على بناء سمك الفيلم الصحيح. يؤدي الحمام الراكد إلى ظهور بقع رقيقة على الأسطح العلوية وطلاء سميك مترهل على الأسطح السفلية حيث تتجمع الأصباغ.
تتطلب الديناميكا الحرارية للطلاء الكهربائي اهتمامًا صارمًا. يولد التيار الكهربائي الذي يمر عبر الحمام حرارة كبيرة. وهذا ما يُعرف بتسخين جول. يعمل الحمام كمقاوم كبير في الدائرة الكهربائية. عندما تقوم المقومات بدفع مئات الأمبيرات عبر السائل، ترتفع درجات الحرارة بسرعة. كل واط من الطاقة الكهربائية المستهلكة يترجم مباشرة إلى طاقة حرارية داخل السائل.
يقوم نظام التدوير بتوجيه الطلاء الساخن من خلال المبادلات الحرارية الخارجية. تحافظ هذه المبردات على نافذة درجة حرارة صارمة. يتراوح نطاق التشغيل القياسي عادة من 80 درجة فهرنهايت إلى 90 درجة فهرنهايت (26 درجة مئوية إلى 32 درجة مئوية). إذا أصبح الحمام ساخنًا جدًا، تنطلق المذيبات قبل الأوان. يبدأ الراتينج في التحلل أو المعالجة داخل الخزان، مما يؤدي إلى إتلاف الدفعة بأكملها. إذا أصبح الجو باردًا جدًا، تنخفض كفاءة الطلاء، مما يؤدي إلى بناء طبقة رقيقة وضعف الالتصاق.
يتم دمج مبيتات الترشيح مباشرةً داخل حلقة التدوير الرئيسية. عندما تقوم المضخات بتحريك الطلاء، يمر جزء من التدفق عبر صفائف المرشح هذه. هذا هو الدفاع الأساسي ضد التلوث الجسدي. تستخدم الإعدادات القياسية أغلفة شديدة التحمل من الفولاذ المقاوم للصدأ ومزودة بأكياس مرشح اصطناعية.
تلتقط المرشحات الحطام المادي والدقائق المعدنية وجزيئات الطلاء المتخثرة. خبث اللحام، غبار الطحن، أو الأوساخ من أرضية المصنع تجد طريقها حتمًا إلى الخزان. إذا لم تتم إزالة هذه الجزيئات، فإنها سوف تلتصق بقطعة العمل. يتم خبزها بشكل دائم حتى النهاية داخل فرن المعالجة، مما يتسبب في عيوب سطحية مرئية، وبذور، ونقاط صدأ محتملة.
الطلاء الكهربائي هو عملية كيميائية ديناميكية. عندما يترسب الطلاء على الجزء، يتم ترك الأيونات المضادة في الحمام. في نظام الايبوكسي الكاثودي، يعني هذا عادةً تراكم حمض الأسيتيك أو حمض اللاكتيك. هذا يغير الرقم الهيدروجيني والموصلية. يمنع التداول التجميع الموضعي لهذه الأحماض بالقرب من الأقطاب الكهربائية. يضمن بقاء التركيب الكيميائي موحدًا في جميع أنحاء الخزان.
يلعب الدوران أيضًا دورًا في تغذية أنظمة الأنوليت أو الكاثوليت. تحافظ هذه الأنظمة على التوازن الكيميائي الدقيق عن طريق تنظيف خلايا الأنوليت. إنها تضمن بقاء الأقطاب الكهربائية المضادة نظيفة. تسمح الأقطاب الكهربائية النظيفة بإكمال الدائرة الكهربائية بكفاءة. وهذا يمنع تراكم المقاومة الموضعية، والتي قد تتطلب جهدًا كهربائيًا أعلى لتحقيق نفس سماكة الطلاء، مما يؤدي إلى إهدار الطاقة وتوليد حرارة زائدة.
مضخات الدوران الرئيسية تغذي نظام الترشيح الفائق. يقوم هذا النظام بفصل السائل الناقل عن مواد الطلاء الصلبة. ويسمى السائل الصافي الناتج متخللًا. تسمح أغشية UF بمرور الماء والمذيبات مع الاحتفاظ بالصبغة الأكبر وجزيئات الراتنج. يعود الطلاء المركز مباشرة إلى الخزان الرئيسي.
تعمل هذه الحلقة المستمرة على إنشاء نظام استرداد ذو حلقة مغلقة. يتم توجيه المادة المتخللة إلى مراحل ما بعد الشطف. يقوم بغسل الطلاء الزائد غير المترسب (طبقة كريمية) من الأجزاء الموجودة. يتم بعد ذلك إعادة تدوير هذا الطلاء المشطف مرة أخرى إلى الحمام النشط. تقلل هذه العملية بشكل كبير من إنتاج وتصريف النفايات السائلة. فهو يقلل بشكل كبير من تكاليف المواد وأعباء الامتثال البيئي، حيث يلتقط ما يصل إلى 98% من المواد الصلبة للطلاء.
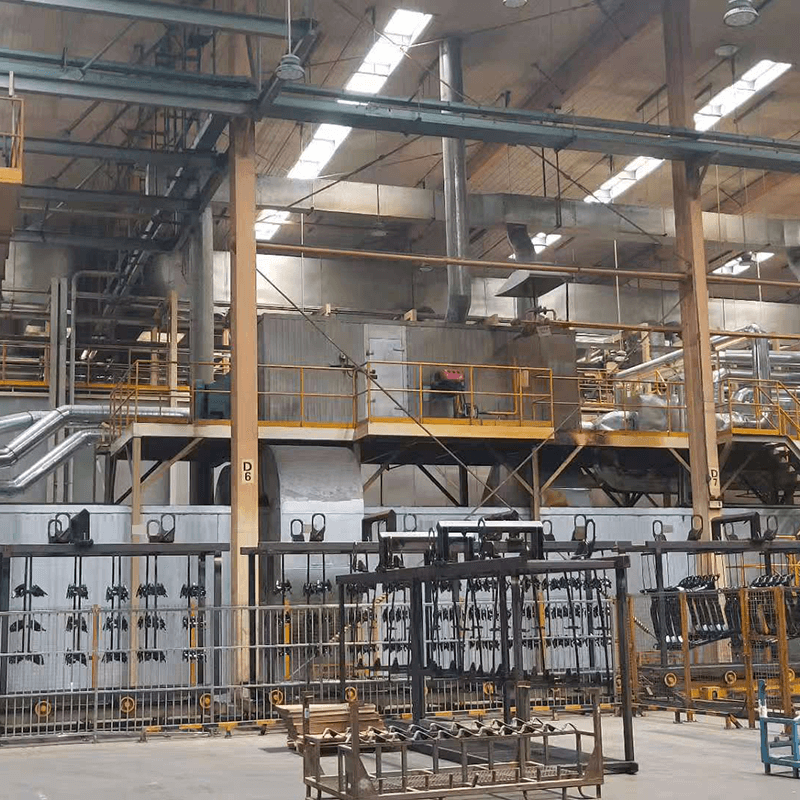
لا تدخل قطع العمل إلى خزان الطبقة الإلكترونية في حالتها الأصلية. أنها تحمل المواد الكيميائية والمياه المتبقية من نظام المعالجة المسبقة . تُعرف هذه الظاهرة بالسحب. حتى مع زوايا التصريف الممتازة ونفخ الهواء، فإن الأجزاء المعقدة تحبس السوائل في طبقات وحواف الحواف والثقوب العمياء. تمتزج هذه السوائل مباشرة في حمام الطلاء أثناء غمر الجزء.
تعمل الدورة الدموية والترشيح العدوانية على تخفيف وعزل هذه الملوثات. يضمن الدوران السريع أن السحب لا يخلق جيوبًا مركزة من المواد الكيميائية المعالجة مسبقًا. يمكن أن يؤدي فوسفات الزنك غير المتفاعل أو المنظفات القلوية إلى تغيير موصلية الحمام. يمكن أن تؤدي إلى زعزعة استقرار المستحلب وتسبب خروج الطلاء من التعليق. يحافظ التداول السليم على نقاء الطلاء بشكل عام على الرغم من السحب المستمر من المراحل الأولية.
الفشل في المنبع يخلق فشلًا متتاليًا في اتجاه المصب. يؤدي التنظيف غير الكافي أو سوء الفوسفات في مراحل المعالجة المسبقة إلى زيادة أحمال الجسيمات في خزان الطبقة الإلكترونية. تغسل الزيوت ومركبات السحب والتربة وبلورات الفوسفات غير المتفاعلة في الطلاء. يعتبر الزيت ضارًا بشكل خاص، لأنه يسبب حفرًا وعين سمكة في الطبقة المعالجة.
يؤدي هذا إلى زيادة التحميل على نظام ترشيح الحمام. سوف تواجه عمليات استبدال متكررة لأكياس الفلتر، وأحيانًا يوميًا بدلاً من الأسبوعي. بالإضافة إلى التكاليف الاستهلاكية، يؤدي التلوث الشديد إلى تدهور الطلاء المبكر. قد يتطلب الحمام بأكمله إضافات كيميائية، أو مطبات مذيبة، أو في أسوأ السيناريوهات، تفريغًا كاملاً وإعادة شحنه. لا يستطيع نظام التدوير التعامل إلا مع كمية محدودة من الإهمال قبل أن تنهار كيمياء الطلاء.
مواصفات مكونات الدورة الدموية
فئة المكون | التكنولوجيا القياسية | الوظيفة الأساسية | مقياس التقييم الرئيسي |
|---|---|---|---|
مضخات الدورة الدموية الرئيسية | الطرد المركزي منخفض القص | محرك دوران الخزان وتغذية UF / المبردات | حساسية القص ومعدل التدفق (GPM) |
إثارة الخزان | فوهات فنتوري التعليمية | مضاعفة تدفق السوائل داخل الخزان | نسبة مضاعفة التدفق (عادة 5:1) |
مساكن الترشيح | حقيبة مزدوجة من الفولاذ المقاوم للصدأ | إزالة الجسيمات والحطام | تصنيف ميكرون (25 إلى 50 ميكرون) |
المبادلات الحرارية | مبردات اللوحة والإطار | إزالة التدفئة جول من الحمام | قدرة إزالة BTU في الساعة |
يتطلب اختيار المضخة تقييم حساسية القص. مستحلبات الطلاء هشة. سيؤدي القص الميكانيكي العالي إلى تدمير مستحلب الطلاء فعليًا. فهو يمزق المذيلات الراتنجية، مما يتسبب في تخثر الطلاء في الأنابيب. بمجرد قص الطلاء، لا يمكن إصلاحه وسيؤدي إلى انسداد أغشية الترشيح الفائق.
مضخات الطرد المركزي منخفضة القص هي معيار الصناعة. إنها تحرك كميات كبيرة من السوائل دون نقل قوة ميكانيكية مفرطة. يحدد المهندسون المضخات التي تعمل بسرعات منخفضة (على سبيل المثال، 1150 دورة في الدقيقة أو 1750 دورة في الدقيقة) بدلاً من نماذج 3600 دورة في الدقيقة عالية السرعة. يتم عمومًا تجنب مضخات الإزاحة الإيجابية للتدوير الرئيسي. إن تفاوتاتها الصارمة وعمل الضخ العدواني يخلقان الكثير من القص. حدد دائمًا المضخات ذات الدفاعات المفتوحة والأختام الميكانيكية المزدوجة المجهزة بتدفق الماء منزوع الأيونات لمنع الطلاء من المعالجة على وجوه الختم.
إن نقل السوائل عبر الأنابيب ليس كافياً. يجب عليك تحريك السائل داخل الخزان. يتضمن أسلوب الحل فوهات موصلة مثبتة على مشعبات مغمورة. تستخدم فوهات الخلط هذه تأثير الفنتوري. فهي تسحب السائل المحيط، مما يضاعف تدفق المضخة بما يصل إلى خمس مرات. إذا قمت بضخ 100 جالونًا في الدقيقة عبر الفوهة، فإنها تنقل 500 جالونًا في الدقيقة من السائل داخل الخزان.
يجب عليك تقييم الهندسة المطلوبة لرسم خريطة لوضع الفوهة. سوء التنسيب يخلق مناطق ميتة. هذه هي المناطق ذات التدفق المنخفض، وخاصة في زوايا الخزان أو قيعانه. سوف تتراكم الحمأة في هذه المناطق. ويضمن التخطيط الصحيح تدفقًا كاسحًا عبر أرضية الخزان بالكامل، وتوجيه المواد الصلبة المستقرة إلى جسم السائل الرئيسي. عادةً ما تكون الفوهات بزاوية 45 درجة لأسفل لمسح الأرضية وإنشاء حركة متدحرجة في الحمام.
يجب أن تتوافق مواصفات المرشح مباشرة مع متطلبات الجودة النهائية الخاصة بك. تستخدم التطبيقات الصناعية القياسية أكياس ترشيح بحجم 25 إلى 50 ميكرون. قد تتطلب تشطيبات السيارات شديدة اللمعان ترشيحًا أكثر إحكامًا، يصل إلى 10 ميكرون. تلتقط المرشحات الأكثر إحكامًا جزيئات أصغر ولكنها تتطلب تغييرات أكثر تكرارًا وضغوط ضخ أعلى.
قابلية التوسع هي عامل رئيسي. يجب عليك استخدام إعدادات الترشيح ذات السكن المزدوج (المزدوج). يتيح ذلك للمشغلين عزل مبيت واحد باستخدام صمامات الفراشة وتغيير كيس الفلتر بينما يظل المبيت الآخر نشطًا. يمكنك إجراء الصيانة دون إيقاف خط التدوير. إن إيقاف الدورة الدموية، حتى ولو لبضع دقائق، يعرض الطلاء للخطر. يقوم المشغلون بمراقبة مقاييس الضغط التفاضلي عبر مبيتات الفلتر لتحديد متى يتم إغلاق الكيس بالضبط ويحتاج إلى الاستبدال.
الأنابيب ذات الحجم الصغير أو المضخات المحددة بشكل غير صحيح تسبب التجويف. يحدث التجويف عندما ينخفض ضغط السائل إلى ما دون ضغط البخار عند مدخل المضخة. يؤدي ذلك إلى إدخال فقاعات صغيرة في الحمام. تنتقل هذه الفقاعات عبر النظام وتلتصق بقطعة العمل. تظهر على شكل ثقوب في الجزء المعالج، مما يعرض المعدن للتآكل.
يتطلب التخفيف الالتزام الصارم بالمبادئ التوجيهية لسرعة السوائل. يجب أن تحافظ أنابيب الرأس على سرعات تتراوح من 10 إلى 12 قدمًا في الثانية. يجب عليك أيضًا إجراء حسابات صافي رأس الشفط الإيجابي (NPSH) المناسبة. تأكد من أن مدخل المضخة يتلقى ضغطًا كافيًا للسائل لمنع تكوين البخار. تجنب المرفقين الحادين بزاوية 90 درجة والصمامات المقيدة في خط الشفط. استخدم عمليات مسح طويلة المدى ورؤوس شفط ذات حجم مناسب لتغذية المضخات بسلاسة.
سوء تصميم المشعب يؤدي إلى تسوية موضعية. عندما تمر الأجزاء عبر منطقة ميتة، فإنها تواجه سائلًا يحتوي على محتوى صلب أقل وضعف التحكم في درجة الحرارة. يؤدي هذا إلى حصول تلك الأجزاء على بنية فيلم غير كافية. فهو يضر بشدة بمقاومتها للتآكل وأدائها الميداني، مما يؤدي إلى مطالبات الضمان المبكرة.
خفف من هذه المخاطر من خلال استخدام نمذجة ديناميكيات الموائع الحسابية (CFD) أثناء مرحلة تصميم الخزان. يتحقق CFD من أنماط التدفق قبل لحام الفولاذ. فهو يسمح للمهندسين بضبط زوايا الموصل والمسافات المتعددة. وهذا يضمن تدرجات سرعة موحدة عبر غلاف العمل الكامل للخزان. أثناء عمليات الإغلاق السنوية، قم بفحص الخزان الفارغ فعليًا بحثًا عن أنماط الحمأة للتحقق من تطابق نموذج CFD مع الواقع.
تشغيل المضخات ذات القدرة الحصانية العالية 24/7/365 يمثل تكلفة طاقة عالية. لا يمكن أن يتوقف التداول، حتى أثناء ساعات التوقف عن الإنتاج، أو العطلات، أو فترات الإغلاق في عطلة نهاية الأسبوع. ويضمن إيقاف المضخات ترسيبًا كارثيًا للطلاء، وهو ما يمكن أن يكلف عشرات الآلاف من الدولارات بسبب فقدان الطلاء وتوقفه عن العمل.
قم بتنفيذ محركات التردد المتغير (VFDs) لإدارة هذه التكلفة. تتيح لك VFDs خفض سرعات المضخة أثناء ساعات التوقف عن العمل. يمكنك إعادة التدفق للحفاظ على الحد الأدنى من سرعات التعليق (عادةً ما تنخفض من 6 دورات في الساعة إلى 2 أو 3). وهذا يحافظ على ثبات الطلاء مع تقليل استهلاك الطاقة بشكل كبير. عند استئناف الإنتاج، تقوم VFDs برفع المضخات مرة أخرى إلى معدلات التدفق التشغيلية الكاملة للتعامل مع الحمل الحراري والسحب.
قم بإجراء تدقيق أساسي لمعدلات دوران الخزان الحالية للتأكد من أنها تلبي معيار 4-6 مرات في الساعة المطلوب للتعليق المستقر.
قم بتركيب مقاييس الضغط التفاضلي على جميع حاويات الترشيح ووضع جدول استبدال صارم بناءً على انخفاضات الضغط بدلاً من الأطر الزمنية التعسفية.
قم بمراجعة عملية المعالجة المسبقة الخاصة بك عن طريق قياس ارتفاعات التوصيلية الكهربية في حمام الطبقة الإلكترونية، وضبط زوايا الصرف عند المنبع لتقليل سحب المواد الكيميائية.
قم بفحص أرضية الخزان أثناء دورة التصريف المجدولة التالية لتحديد موقع تراكم الحمأة، باستخدام هذه البيانات لضبط زوايا فوهة الموصل وإزالة المناطق الميتة.
تنفيذ محركات التردد المتغير على مضخات التدوير الرئيسية لإنشاء وضع عطلة نهاية الأسبوع منخفض الطاقة الذي يحافظ على الحد الأدنى من التدفق دون إهدار الكهرباء.
ج: معدل الدوران القياسي هو 4 إلى 6 مرات في الساعة. ويضمن هذا الدوران السريع تعليقًا متجانسًا للجسيمات وتحكمًا ثابتًا في درجة الحرارة. يعتمد المعدل الدقيق على كيمياء الطلاء المحددة وكثافة الصبغة وهندسة الخزان. تتطلب الأصباغ عالية الكثافة معدلات دوران أقرب إلى الطرف الأعلى من هذا الطيف لمنع الاستقرار.
ج: لا، يجب أن يتم التداول على مدار 24 ساعة طوال أيام الأسبوع لمنع ترسب مواد الطلاء الصلبة بشكل لا رجعة فيه. إذا توقفت المضخات، يتحلل المستحلب وتسقط الصبغات الثقيلة على أرضية الخزان. ومع ذلك، يمكن تقليل سرعات المضخة بشكل آمن أثناء فترات التوقف عن العمل باستخدام محركات التردد المتغير (VFDs) لتوفير الطاقة مع الحفاظ على الحد الأدنى من سرعات التعليق.
ج: تؤدي المعالجة المسبقة السيئة إلى دخول الجسيمات والزيوت والمواد الكيميائية إلى حمام الطبقة الإلكترونية. يؤدي ذلك إلى زيادة التحميل على نظام الترشيح الدوراني، مما يتطلب تغييرات متكررة في الفلتر. يمكن أن يؤدي السحب الكيميائي أيضًا إلى تغيير موصلية الحمام ودرجة الحموضة، مما يجبر نظام الدوران على العمل بجهد أكبر لتخفيف وعزل هذه الملوثات لمنع زعزعة استقرار الطلاء.
ج: تغذي مضخات التدوير نظام الترشيح الفائق (UF). يقوم نظام UF بفصل السائل الناقل (المتخلل) عن مواد الطلاء الصلبة. يتم استخدام هذا المتخلل لشطف الطلاء غير المترسب من الأجزاء عند خروجها من الحمام. يتم بعد ذلك إعادة تدوير الطلاء المشطف مرة أخرى إلى الخزان النشط، مما يقلل من تصريف النفايات السائلة ويقلل تكاليف المواد.
ج: يحدث قص الطلاء بسبب القوة الميكانيكية المفرطة التي تؤثر على مستحلب الطلاء الهش. يمكن لمضخات الإزاحة الإيجابية عالية دورة في الدقيقة، وأكواع الأنابيب الحادة، والأنابيب الصغيرة الحجم، وسرعات السوائل المفرطة أن تمزق مذيلات الراتنج. يؤدي ذلك إلى تحلل الطلاء، مما يؤدي إلى تخثره في الأنابيب وإنشاء عيوب سطحية في الأجزاء.
ج: تستخدم الفوهات الموصلة تأثير فنتوري لمضاعفة تدفق السوائل بما يصل إلى خمس مرات دون إدخال أجزاء متحركة في الحمام. تؤدي المحرضات الميكانيكية إلى قص مفرط، مما يؤدي إلى إتلاف مستحلب الطلاء. توفر المحولات تقليبًا كاسحًا ومنخفض القص يعمل على إزالة المناطق الميتة بشكل فعال ويحافظ على تعليق المواد الصلبة عبر الخزان بأكمله.
ج: يتم الكشف عن المناطق الميتة من خلال عمليات التفتيش المادي ومراقبة الأجزاء. أثناء عمليات تصريف الخزانات السنوية، قم بفحص أرضية الخزان وزواياه بحثًا عن تراكم الحمأة المتصلبة. أثناء الإنتاج، قم بمراقبة الأجزاء لمعرفة اختلافات سُمك الطلاء الموضعي. غالبًا ما تشير الأغشية الرقيقة المبنية على مناطق محددة من الأجزاء إلى أنها تمر عبر منطقة ميتة منخفضة التدفق.


